
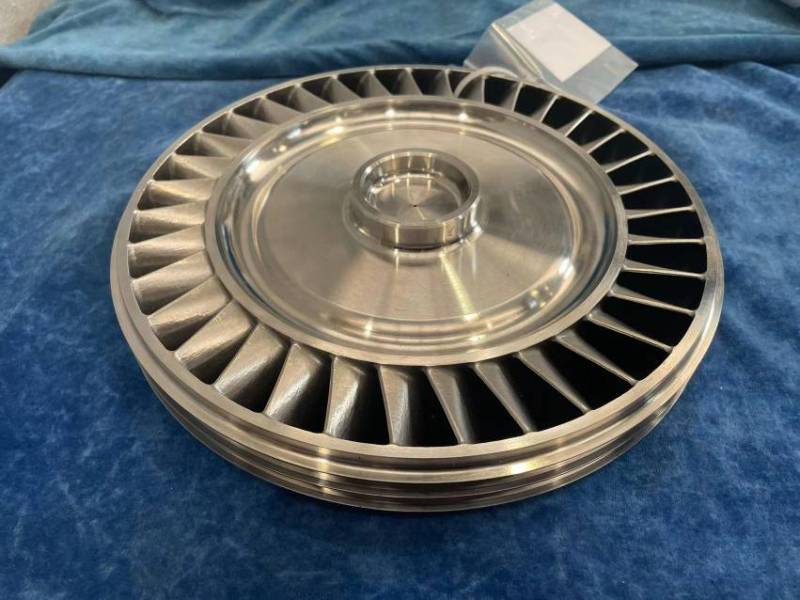
항공엔진처럼 정밀함이 생명인 부품일수록, 제조 방식 하나가 품질과 원가, 납기를 모두 좌우합니다. 오늘 소개할 사례는 항공우주 엔진 부품인 클로즈드 임펠러(Closed Impeller)를 금속 3D 프린팅(적층제조, PBF-LB/M)으로 생산해, 정밀주조 대비 수율과 생산 속도, 비용 모든 면에서 확실한 성과를 낸 BLT(Bright Laser Technologies)의 프로젝트입니다.
기존 방식과 비교하면?
숫자만 봐도 명확합니다. 생산 주기는 최대 4배 이상 단축됐고, 비용은 70% 넘게 줄었으며, 수율은 사실상 손실 없는 수준까지 올라갔습니다.
| 항목 | 기존 정밀주조 | BLT 3D 프린팅 |
|---|---|---|
| 수율 | 70%~80% | 거의 100% |
| 생산 주기 | 2~3개월 | 20일 |
| 비용 | 기준 | 70% 이상 절감 |
클로즈드 임펠러란?
#회전으로 유체를 밀어내는 부품
클로즈드 임펠러는 유체기계의 핵심 부품으로, 원심력과 유체역학 원리를 이용해 유체를 이송·가압하는 역할을 합니다. 고속 회전 시 중심부의 유체가 바깥으로 밀려나면서 압력과 운동에너지가 높아지는 원리를 이용하는데, 항공기 엔진 압축기, 발전용 펌프·압축기, 석유화학 유체 이송 설비 등 다양한 산업에서 핵심 부품으로 쓰입니다.
3D프린팅 프로젝트 배경
이번 프로젝트의 고객사는 항공엔진 및 관련 시스템을 설계·제조하는 선도적인 상업 항공우주 기업입니다. 2001년 설립 이후 다수의 국제 인증을 보유하며 상업 항공 및 고급 항공엔진 제조 분야에서 기술력을 인정받아 온 곳으로, 크기 233mm × 233mm × 43mm의 클로즈드 임펠러 부품 제작을 BLT에 의뢰했습니다.
기존 정밀주조 방식의 문제점
클로즈드 임펠러는 전통적으로 정밀주조(investment casting) 방식으로 제작돼 왔지만, 다음과 같은 고질적인 문제가 있었습니다.
- 낮은 수율 (70%~80%) — 금형 정밀도, 왁스 패턴 제작, 주조 공정 등 여러 변수의 영향을 크게 받다 보니 수율이 만족스럽지 못한 수준에 머물렀습니다.
- 긴 생산 주기 (2~3개월) — 금형 설계 → 왁스 패턴 제작 → 셸 성형 → 주조 → 후처리에 이르는 전 공정이 번거롭고 시간이 오래 걸려, 생산 일정 지연과 사업 손실로 이어지기 쉬웠습니다.
- 높은 비용 & 낮은 재료 활용률 (40%~60%) — 초기 금형 제작 비용이 크고, 특히 소량 생산에서는 이 비용 부담이 상대적으로 더 커집니다. 게다가 재료 활용률이 낮고 후가공 여유분이 커서 가공 비용까지 추가로 늘어나는 구조였습니다.
BLT의 해법: 금속 3D 프린팅
BLT는 자사의 PBF-LB/M 장비 BLT-S400을 활용해 이 문제를 해결했습니다.
- 특수 최적화 설계: 재료 특성과 프린팅 공정 제약을 반영해 임펠러 구조를 개선, 유동 효율과 기계적 안정성을 함께 높였습니다.
- 양산 신뢰성 확보
- 자동 분말 순환 시스템으로 무중단 생산이 가능한 고효율 운영
- 동일 풋프린트 대비 최대 빌드 사이즈(400mm × 300mm × 400mm)를 갖춘 장비로, 전 세계 800대 이상 납품·설치 실적 보유
금속 3D 프린팅이 여는 가능성
금속 3D 프린팅은 구조가 복잡하고 내열성이 요구되는 부품 제작에 특히 강점을 보입니다. 적층제조 원리를 기반으로 설계자는 부품 요구사항에 맞춘 통합 최적화 설계, 구조와 기능이 결합된 설계를 구현할 수 있고, 이는 품질을 유지하면서도 납기 단축과 개발 반복 속도 향상으로 이어집니다. 대량 생산에서의 원가 절감·효율 향상 잠재력 역시 큰 강점입니다.